美公布6亿美元月球任务合同 推进月球基地建设
 美公布6亿美元月球任务合同 推进月球基地建设 15:27 广告 广告 广告 了解详情 > 会员跳广告 首月9.9元 秒后跳过广告
1080P及以上画质仅为黄金会员专享>
开通/续费会员 抱歉,您观看的视频加载失败 请检查网络连接后重试,有话要说?请点击 我要反馈>> 正在切换清晰度... 播放 按esc可退出全屏模式 00:00 00:00 00:18 广告 只看TA 高清 倍速 剧集 字幕 字幕 下拉浏览更多 5X进行中 炫彩HDRVIP尊享HDR视觉盛宴 超清 720P 高清 540P 2.0x 1.5x 1.25x 1.0x 0.8x 50 哎呀,什么都没识别到 反馈 循环播放 跳过片头片尾 画面色彩调整 AI明星识别 视频截取 跳过片头片尾 是 | 否 色彩调整 亮度 标准 饱和度 100 对比度 100 恢复默认设置 关闭 单语言 双语言 选择显示语言 中文 English 主字幕(上方) 中文 English 副字幕(下方) 中文 English 关闭 复制全部log美国航空航天局6月30日公布月球基地建设项目最新安排,表示已与3家美国企业签订总额近6亿美元的合同,将于2028年底执行4次新的月球着陆任务。
这3家企业将负责向月球表面运送美航空航天局的科学载荷。
美航空航天局正在推进月球基地建设项目,旨在推动实现人类在月球表面长期驻留,并开展科学研究及商业活动,同时为未来载人火星探测任务奠定基础。
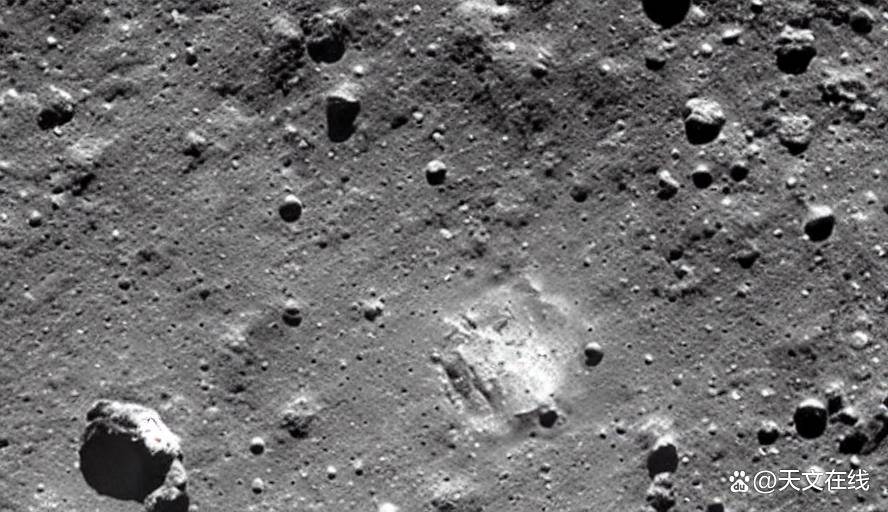
陨石撞击月球溅射岩石百公里
## 错误404 抱歉,未找到该页面。相关知识(天文术语) 陨石是宇宙空间中的岩石或金属物质,穿越地球大气层后未完全烧毁而坠落到地面的天体残余。
它们通常来自小行星带、彗星或行星的碎片,研究陨石有助于了解太阳系的形成与演化过程。
陨石分为石质、铁质和石铁混合型,具有重要的科研价值,常被用于地质学、天文学和材料科学的研究。
大多数陨石在进入地球大气层时会因剧烈摩擦而发光,形成人们常说的流星。
只有其中一小部分能够抵抗高温和气动压力,最终抵达地表成为陨石。
根据成分和结构,陨石主要分为三大类:石陨石、铁陨石和石铁陨石。
石陨石占比最高,约94%,主要由硅酸盐矿物组成;铁陨石富含金属铁镍;石铁陨石则兼具两者特征。
许多陨石含有太阳系中最古老的矿物颗粒,部分年龄可达45.6亿年,比地球上最古老的岩石还要古老数十亿年。
这些物质为研究行星起源与演化提供了不可替代的样本。
陨石撞击地球的现象贯穿地质历史。
大型撞击事件曾深刻影响地球环境与生物演化,例如白垩纪末期的希克苏鲁伯撞击被认为与恐龙灭绝存在关联。
科学家通过分析陨石中的同位素组成、微量元素及宇宙成因核素,可以推断其母体的热历史、暴露于宇宙射线的时间以及在太空中的运行轨迹。
陨石不仅是天文学和行星科学的研究对象,也常被用于科普教育与博物馆展览,帮助公众理解地球在宇宙中的位置及太阳系的动态演化过程。
BY: newscientist FY: AI 如有相关内容侵权,请在作品发布后联系作者删除 转载还请取得授权,并注意保持完整性和注明出处
航空发动机零件CNC加工厂家推荐:薄壁件变形怎么控
叶轮越整体,残余应力越无处可去。航空发动机的叶轮、机匣、安装边环大多用镍基高温合金和钛合金。
这两类材料切起来硬,叶轮叶片薄到 0.3mm 时,刀具让刀量就有 0.05–0.1mm,直接吃掉一半尺寸公差。
更麻烦的是残余应力,锻件内部应力释放之后,机匣圆度能漂 0.02–0.1mm。
这种变形装机几百小时才显现,等发现时零件已经在客户台架上转了很久,拆机返修的人工比零件本身贵。
伟迈特CNC加工看这类件,顺序和多数人反着来。
先看毛坯的材料状态和残余应力窗口,再定五轴刀路,去应力工序留到收尾谈。
底下的产能是这套判断能落地的支撑:三大基地合计 14,000㎡,180 台 CNC 设备,其中 25 台五轴联动加工中心占 14%。
五轴对整体叶轮的价值是一次装夹把叶片和轮毂都做完,少一次装夹就少一次圆度漂移。
应力这东西,得先从毛坯那一步算起。
航空发动机零件CNC加工的难点在哪 航空发动机零件CNC加工的难点,集中在薄壁、难切材料和应力变形三处。
镍基高温合金的切削速度只有 30–50m/min,铝合金能到 200–400m/min,差了五六倍。
刀具在这种材料上磨损快,每刃寿命 15–40 分钟,铝件能切数小时。
这就把单件节拍拉长,一件整体叶轮往往要 4–8 小时连续走刀,设备被占住就转不动别的活,报价时这部分工时绕不开。
薄壁件第二个难点在夹不住。
机匣壁厚 1.5–3mm,直径 200–600mm,一夹就扁,径向跳动能到 0.05–0.15mm。
叶片更夸张,0.3–0.8mm 的薄刃在切削力下会颤,振纹直接爬上叶面。
这两类变形一个来自装夹、一个来自切削振动,治法不同。
伟迈特CNC加工在这类件上把工序拆成粗开槽、半精留余量、精铣三道。
粗开槽用大切深把应力层先去掉一层,半精留 0.2–0.5mm 余量给精铣。
留余量是为了让应力释放有空间,不然后处理时叶片会扭。
三区排产里打样区 12 台专做这类试制,不碰量产、不排队,客户当天就能看到首件。
难切材料还要单独算刀具成本。
镍基件单件刀具消耗是铝件的数倍,这部分在报价单里要单列,不能混进工时里藏起来。
表面完整性是难加工材料的暗坑。
镍基件铣完若留下拉应力层,深度 0.05–0.1mm,在 300–500℃ 工况下会诱发微裂纹。
这层靠肉眼看不出,要测表层应力和晶相,普通抽检抓不到,关键件得做破坏性抽检。
合格率是这类件的隐形门槛。
镍基件首件合格率常低于铝件,原因是应力释放不可见。
一片叶轮报废,材料加刀具要 800–2000 元,所以粗加工后先去应力再精修,比赌一把划算。
把难点摊开讲,下一节先说叶轮的刀路怎么走。
叶轮CNC加工的五轴刀路如何走 叶轮CNC加工的五轴刀路,核心是让刀具轴线始终贴着叶片法向,避开薄壁让刀。
整体叶轮叶片薄到 0.3–0.8mm,离心叶轮常见 7–15 片。
五轴联动让球头刀顺着叶片型面走,切削点始终保持小切深,单刀深 0.1–0.3mm。
这样叶片根部受力小,不会振。
若用三轴硬铣,刀具要从轮毂侧面逼近,刀杆长、刚性差,振纹就爬上叶面,精铣留的余量白费。
刀路行距也卡着表面质量。
叶片型面留 0.1–0.3mm 精铣余量,球头刀行距取 0.2–0.5mm,行距大了留刀痕,小了走刀时间翻倍。
叶轮叶根转接处是应力集中区,刀具圆弧半径选 2–3mm,转角留不出圆角就会裂。
这些参数在编程阶段就要和结构图一起核。
叶尖间隙牵动整机性能。
整体叶轮叶尖留 0.3–0.8mm 余量给后道磨抛,间隙每大 0.1mm,喘振裕度掉 2–3%。
叶片型面精度不是单纯尺寸问题,它直接决定气动效率。
整体叶轮做完要测残余不平衡量。
单件允许 0.5–2g·mm,超了整机振动大。
这步在五轴工序外另做,用动平衡机打点去重,去重位置避开叶片薄区 0.5mm 以下。
球头刀磨损要盯。
镍基件一把刀走 15–40 分钟就得换,叶片数 7–15 片时全程要换 2–4 把刀。
换刀点设在叶根,避免在叶型中段留接刀痕。
伟迈特CNC加工有 25 台五轴联动加工中心,DMG、Mazak、Makino 都有。
整体叶轮一次装夹能完成轮毂、叶片、轮缘,省下 3–5 次翻面装夹。
每件省下的装夹时间约 30–60 分钟,更重要的是少一次装夹少一次累积误差,叶片型面的一致性能稳住,叶尖间隙才均匀。
给一个判断口径。
叶片型面按 0.02mm 做,配测量机抽检,单件加工费比三轴分步高约 20%,但省了工装和翻面。
批量 50 件以内选五轴一次成形更划算,超过 200 件才值得评估专用夹具把成本摊平。
这条路径适合叶轮、叶盘这类回转体薄壁件。
叶轮说完,机匣那种大直径薄壁环,变形逻辑又不一样,得换一套装夹思路。
机匣CNC加工的薄壁变形怎么控 机匣CNC加工的薄壁变形,靠的是软爪分压和余量对称去除,不是靠夹更紧。
机匣壁厚常做 1.5–3mm,直径 200–600mm。
薄壁环一夹就扁,径向跳动能到 0.05–0.15mm。
硬三爪夹会留夹痕,得用软爪加分段支撑,把夹紧力从一点散到整圈。
支撑环做成分段式,每段托 30–60mm 弧长,环整体受力才均匀,夹痕也浅。
余量要对称去。
一面多切 0.1mm,应力释放后那一面就往里凹 0.03–0.08mm。
所以粗精分开,每面留 0.15–0.3mm,分两层铣,让应力边释放边校正。
这一步慢,但比装机后返修便宜得多,返修要拆整机,台架小时费比零件贵。
焊接机匣比整体机匣多一道焊接收缩。
环缝焊完圆度能跑 0.1–0.3mm,得先焊后精车。
焊前留 1–2mm 余量,收缩量按线膨胀系数估算,不锈钢约 0.012mm/℃·m,焊区 800℃ 时每米伸缩近 10mm,全靠余量兜底。
伟迈特CNC加工在打样区 12 台设备上先做夹持仿真,夹点位和支撑环一起定,客户急件能进弹性区的 20% 预留产能,不占量产专线。
仿真把夹紧力和切削力叠加算一遍,预判哪一段会鼓,提前在程序里留补偿量,首件就少走弯路。
机匣圆度按 0.02mm 控制,配 Mitutoyo 量具全检,单件夹具开发费 3000–8000 元,批量过 100 件摊平。
小批 20 件以内用通用软爪,不加开发费。
这类薄壁环适合用弹性区排产,插单不占量产区 143 台,量产节奏不被打乱。
还有一招对付特薄壁。
壁厚低于 1.5mm 的环,可以在内腔灌低熔点合金或蜡做临时支撑,铣完再溶掉。
这法子多一道工序,但能把径向跳动压到 0.02mm 以内,适合样件阶段抢精度,量产阶段再换永久工装。
变形控住之后,另一个变量是材料本身好不好切,这决定刀路和节拍的下限。
难加工材料CNC加工该选什么刀 难加工材料CNC加工选刀,看的是材料硬度和导热,不是看刀贵不贵。
镍基高温合金导热差,热量全堆在刀尖,得用涂层硬质合金或陶瓷刀,线速度压在 30–50m/min。
钛合金怕热,速度能到 40–80m/min,但每齿进给要小,0.05–0.12mm/齿。
不锈钢 17-4PH 黏刀,得用锋利槽型加大冷却。
三种材料的切削窗口差出一倍多,选错刀整批都得重来,刀片钱反而是小事。
切削参数要算材料去除率。
去除率等于切深乘进给乘转速,镍基件去除率只有铝件的三分之一左右。
同样一件叶轮,镍基要比铝多花两三倍走刀时间,这就是报价里工时的来源。
客户比价时容易只看单件价,忽略材料把工时拉长了,账算不平。
伟迈特CNC加工在 DFM 阶段就把材料牌号和刀具方案一起定。
工程师占比超过 35%,这类评审不用外包给外部。
材料状态也写进报告,锻件和铸件的余量基准不同,锻件应力深 0.1–0.3mm,铸件更浅但要先清砂,不然表面硬皮会崩刀,刀具寿命直接减半。
刀选对了,应力这关还得单独过,因为它和刀具是两条线,谁也替代不了谁,去应力不归切削参数管。
航空发动机零件CNC加工残余应力怎么消 航空发动机零件CNC加工的残余应力,靠时效和分层去除,不能靠一刀铣完。
锻件内部残余应力在 200–600MPa,机加工把外层去掉后,内部应力失衡,零件会慢慢扭。
振动时效 20–40 分钟能把应力降到 80–150MPa,原理是让零件在共振频率 50–200Hz 下微振,把高应力区的位错松一松。
热时效更彻底,铝合金 200–350℃ 保温 4–8 小时,镍基要更高。
分层的意思是粗加工后先去一次应力,精加工再留薄余量。
如果一刀铣到尺寸,外层应力刚释放,零件当晚就扭,第二天量圆度已经超了。
伟迈特CNC加工把去应力放在粗加工之后、精加工之前,让应力先释放再精修,精铣余量只留 0.1–0.2mm,精修那一层应力浅,扭动量小,尺寸才兜得住。
深冷是另一道选择。
铝合金件放到 -196℃ 液氮里 2–4 小时,残余应力再降一截,尺寸更稳定。
这法子适合对变形零容忍的计量件,代价是多一道低温工序和相应周转。
还有一道是表面处理补尺寸稳定层。
东莞分厂专做表面处理,化学镀镍和硬质阳极能在机加工后补一层。
膜厚按用途选,阳极氧化 8–15μm,硬质能到 25–50μm,对配合尺寸有影响,图纸上要标清楚基准面,不然镀完装不进去,整批得返修。
去应力这道工序,振动时效单件加 200–500 元,批量过 50 件摊平。
热时效设备占用 4–8 小时,适合大货档 20–30 天的件。
残余应力不消的件,装机后圆度漂移 0.02–0.1mm,售后返修成本比这道工序高得多,这是伟迈特CNC加工坚持先去应力的原因。
应力测出来才算闭环。
盲孔法在零件表面钻 0.1mm 浅孔,释放量反推应力值,这步在关键件上要做,不能凭手感说消干净了,客户审核要这份数据。
应力释放有时间表。
热时效后零件要缓冷 2–3 小时,急冷会引入新应力,前功尽弃。
这步在工艺卡上要写死冷却速率,不能凭经验快冷,否则尺寸又漂回去。
应力消完,环类零件的圆度还得单独保,尤其安装边和密封面那几道尺寸。
环类零件CNC加工圆度如何保证 环类零件CNC加工的圆度,靠一次装夹车削加在线测量,不靠事后硬校。
机匣环、安装边环直径 200–600mm,圆度要求 0.02mm。
一次装夹用数控车床把内外圆和端面都做完,避免二次装夹的偏心。
伟迈特CNC加工的精密数控车床配 0.005mm 级定位,磨床圆度能到 0.001mm、Ra0.2μm,适合密封面收尾,这是三轴铣完补不出来的光洁度,密封靠它封住。
圆度怎么量也有口径。
偏摆仪测的是径向跳动,和真圆度差一截。
测量机打 12–24 个点拟合圆,才能读到 0.005mm 以内。
图纸上要写清是跳动还是真圆度,不然供应商报跳动、客户端卡真圆,两个数对不上就扯皮。
基准面选止口还是端面,也得标,否则量出来谁都不服谁。
密封面对粗糙度敏感。
机匣法兰密封面 Ra 从 0.8μm 收到 0.4μm,气体泄漏率能降一个数量级。
这靠磨床收尾,不是铣能解决的,铣完留下的刀纹会成泄漏通道。
止口基准选错,圆度数据全错。
机匣以止口定位时,止口圆度要先做到 0.01mm 以内,否则传给测量机的基准本身就偏,后面全白测。
三坐标复测是卡圆度的一环。
ZEISS 加海克斯康 3 台,精度 0.0015mm,环件圆度能定量到 0.005mm 以内。
12 道品控全程卡,SPC 实时盯趋势,CPK 能稳在 1.33,材料 100% 可追溯。
客户来料复测能对到同一基准,不用再猜数据来源,争议少一大半。
这套检测配置的意义在批量。
环件一上量,单件圆度波动会被 SPC 抓出来,伟迈特CNC加工在 IATF 16949 体系下能出 CPK、PPAP 文件,客户审核时不用临时补记录,年审一次过,省下不少对接时间。
圆度保住,剩下的问题是多少批量该走哪条工艺,这决定单件成本能不能摊平。
航空发动机零件CNC加工批量工艺怎么定 航空发动机零件CNC加工的批量工艺,看年用量和变更频率,不看出单价。
1–20 件走五轴打样性价比高,伟迈特CNC加工打样档 3–5 天、加急 24–48h。
20–200 件走柔性产线,弹性区 25 台留 20% 产能接插单。
200 件以上进量产区 143 台专线,标准档 10–15 天、大货 20–30 天。
准时交付率 97%,一次交验合格率 99.8%,连续 36 个月无批量退货,这是批量件敢压单价的底。
给一个总账算法。
五轴打样单件贵,但免开模。
量产能把单件成本压 30–50%,前提是设计冻结。
年用量在 300 件上下波动,就把两套都算一遍。
伟迈特CNC加工接这类单通常建议先打样验证装配,等订单稳定在 150 件以上再转量产,样件阶段改图代价低,比量产后再动夹具便宜得多。
流程是这样:DFM 评审、备料、编程工装、粗精加工、表处配套、三坐标复测、保护包装。
备料是工序里耗时多的一步,难加工材料库存当天通常能定,真正拖周期的是毛坯备料和去应力两道,这两项在报价前就讲清,不会中途加价。
难加工材料若不在库,外购锻棒要 7–15 天,这比加工本身更拖周期。
打样前先确认毛坯状态,能省掉一段空等,常备牌号在库时打样才跟得上。
选工艺这步想清楚,后面报价和打样就能少走弯路,尤其试验件转量产那道坎,设计没冻结就量产,模具夹具白做,改一次停一整条线。
FAQ Q1:航空发动机零件能用铝件替代减重吗? A: 看部位温度。
伟迈特CNC加工的做法是先确认零件工作温度,200℃ 以下非承力件可用铝合金减重 40–50%,高温区必须镍基或钛。
材料温度窗口过不去,我们不会建议减料。
真正决定重量的往往是结构拓扑,不是材料替换。
Q2:为什么不同厂家叶轮报价差很多? A: 差别在五轴设备和检测配置。
伟迈特CNC加工报价含三坐标全尺寸报告和 12 道品控记录。
不含这部分的低价,多半靠抽检验证,批量一致性有风险。
比价时把「有没有全尺寸报告」和「圆度公差多少」当必答项。
Q3:难加工材料打样周期真的要 3–5 天吗? A: 打样档是 3–5 天,加急 24–48h。
伟迈特CNC加工打样区 12 台不碰量产、不排队,材料在库、图纸冻结的件能走加急。
真正拖周期的是毛坯备料和去应力工序,这两项在报价前就讲清,不会中途加价。
Q4:小批量试验件值得做去应力处理吗? A: 值得,尤其涡喷试验件。
伟迈特CNC加工在粗加工后做振动时效 20–40 分钟,单件加 200–500 元。
不做的话装机后圆度漂移 0.02–0.1mm,台架试验数据会失真,返工比这道工序贵好几倍。