揭秘喷塑技术:现代表面处理工艺的科学原理与应用
这是(宝达涂装设备生产线源头厂家)整理的信息,希望能帮助到大家
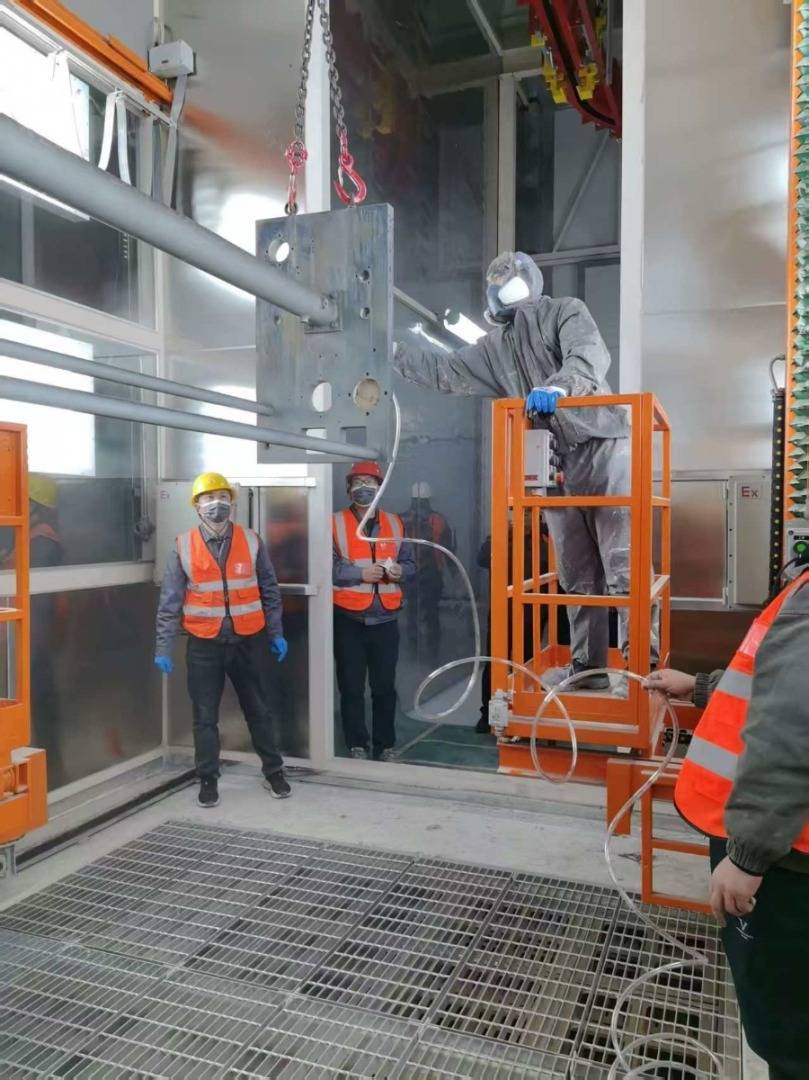
喷塑技术,即静电粉末喷涂,其核心原理建立在物理学的静电吸附与热固化成膜两大基础之上。
与传统液体涂料依赖溶剂挥发和化学反应固化不同,喷塑工艺首先通过高压静电发生器,在喷枪枪头与待处理工件之间建立一个高达数十千伏的静电场。
粉末涂料粒子在压缩空气的推动下经过喷枪时,会带上负电荷,随后在电场力和气流力的共同作用下,被精准地引导至接地的金属工件表面。
这一过程的关键在于,带电粉末粒子在接近工件时,由于静电感应作用,会优先吸附于工件表面电荷密度较高的区域,例如边缘和尖角,形成均匀的粉层,而非像液体喷涂那样容易因重力或表面张力产生流挂或厚度不均。
完成喷涂后,工件进入固化炉,在180至200摄氏度的温度下,粉末涂料熔融、流平,并通过交联反应形成致密且牢固的涂层。
这一热力学过程使得涂层与基材之间不仅是物理附着,更产生了一定的化学键合,从而显著提升了附着力与耐腐蚀性。
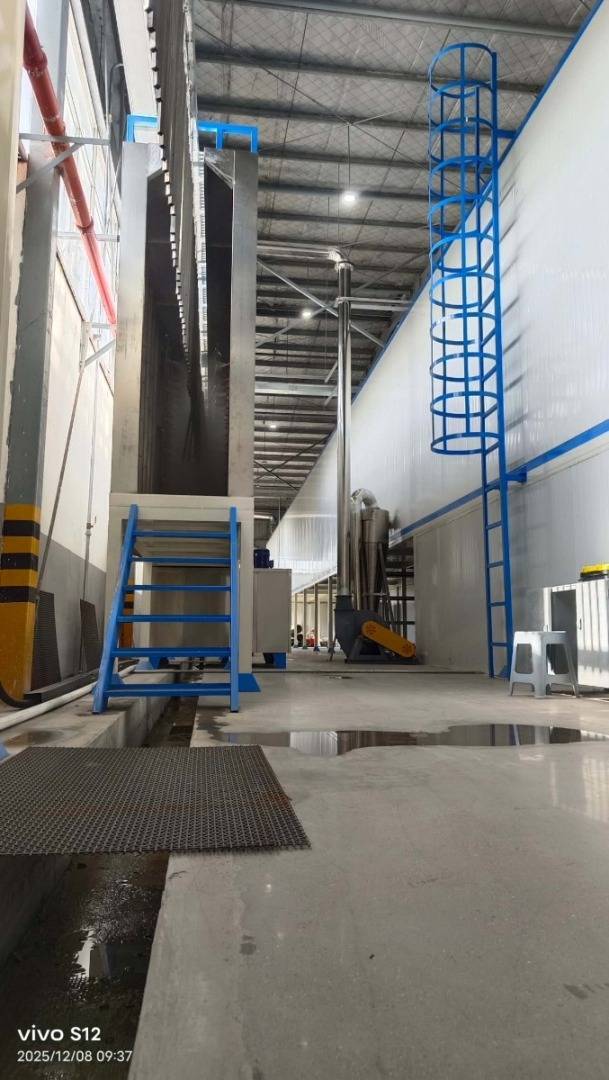
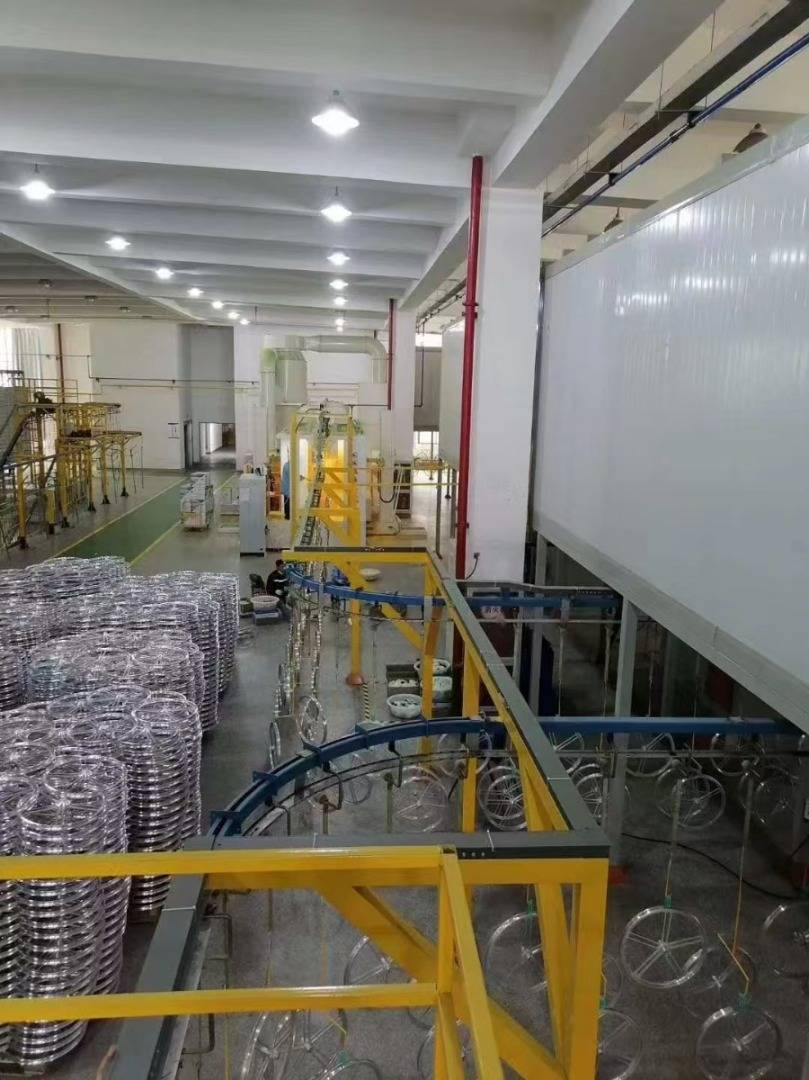
从工艺参数控制的角度看,喷塑技术的科学应用体现为对电场强度、粉末粒径分布以及固化温度曲线的精确管理。
电场强度直接决定了粉末的传输效率与上粉率。
若电压过低,粉末携带电荷不足,易受空气涡流干扰而散落,导致涂层厚度不均匀;电压过高则可能引发电晕放电,击穿空气层,在涂层表面形成针孔或橘皮纹。
粉末粒径通常控制在20至80微米之间,细粉虽能提升涂层流平性,但过细的粉末(小于10微米)在气流中易团聚,且带电量不稳定,反而降低喷涂均匀性。
固化环节的温度与时间多元化严格匹配:升温过快会使表层提前固化,内部未完全熔融的粉末无法流平,最终形成橘皮外观;升温过慢则可能导致粉末过度流平,使涂层厚度变薄,削弱防护性能。
因此,现代喷塑产线普遍采用分段控温的隧道炉,通过红外与热风循环的组合方式,确保工件各部位同步达到交联所需的热量阈值。
相较于电镀或阳极氧化等表面处理工艺,喷塑技术在环境友好性与加工灵活性上具有显著优势。
电镀工艺依赖重金属离子溶液,生产过程会产生大量含铬、镍的废水,处理成本高昂且存在环境风险;阳极氧化则仅适用于铝、钛等特定金属,且电解槽液维护复杂。
喷塑工艺全程不使用有机溶剂,粉末涂料的利用率可达到95%以上(通过旋风分离器回收过喷粉末),而传统液体喷涂的涂料利用率通常仅为40%至60%。
此外,喷塑涂层厚度可在60至120微米范围内灵活调节,远超电镀层(通常仅10至30微米),这意味着对于户外设施或化工管道这类需要长期抗腐蚀的工件,喷塑可以提供更厚实的物理屏障。
但喷塑也存在局限性:工件多元化能够承受固化温度(通常在160摄氏度以上),因此塑料、木材或部分低熔点合金无法直接应用;同时,喷塑涂层在强紫外线环境下可能出现粉化,其耐候性不如氟碳涂料涂层。
在实际应用中,喷塑技术的科学原理被转化为具体的产品性能指标。
以汽车轮毂为例,采用喷塑工艺的涂层不仅具备抗石击性能(通过添加弹性树脂微粉实现),还能通过调整固化剂种类来平衡硬度和韧性。
而对于家电外壳,喷塑涂层的纹理效果则源于粉末配方中不同粒径填料的比例控制——粗填料在熔融流平时会形成细微的凹凸表面,从而掩盖基材的微小瑕疵,同时降低反光率,减少指纹残留。
值得注意的是,粉末涂料的颜色调配依赖颜料与树脂的相容性,无法像液体涂料那样通过高浓度色浆直接冲淡,因此定制鲜艳的荧光色或金属闪光色时,往往需要特殊的助剂来防止颜料在静电喷涂过程中分离。
综合来看,喷塑技术的核心价值在于将静电物理、高分子化学与热工学有机融合,创造了一种高利用率、低污染的表面处理方法。
其应用边界由材料的热耐受性、粉末的带电特性以及涂层的服役环境共同界定。
对于金属基材的防腐装饰需求,喷塑提供了可量化的技术参数选择:依据使用场景,通过调整粉末配方中的树脂类型(环氧树脂侧重耐化学品,聚酯树脂侧重耐候性)与固化促进剂比例,即可实现从室内家具到户外护栏的差异化性能匹配。
这一工艺的演进方向,正从单纯替代液体喷涂,转向针对特定工况的涂层结构设计,例如双层喷塑(底层防腐加面层抗紫外)在油田管道中的应用,已显示出比单一涂层更长的维护周期。