餐厨垃圾处理设备技术全解析:从工艺原理到科学选型
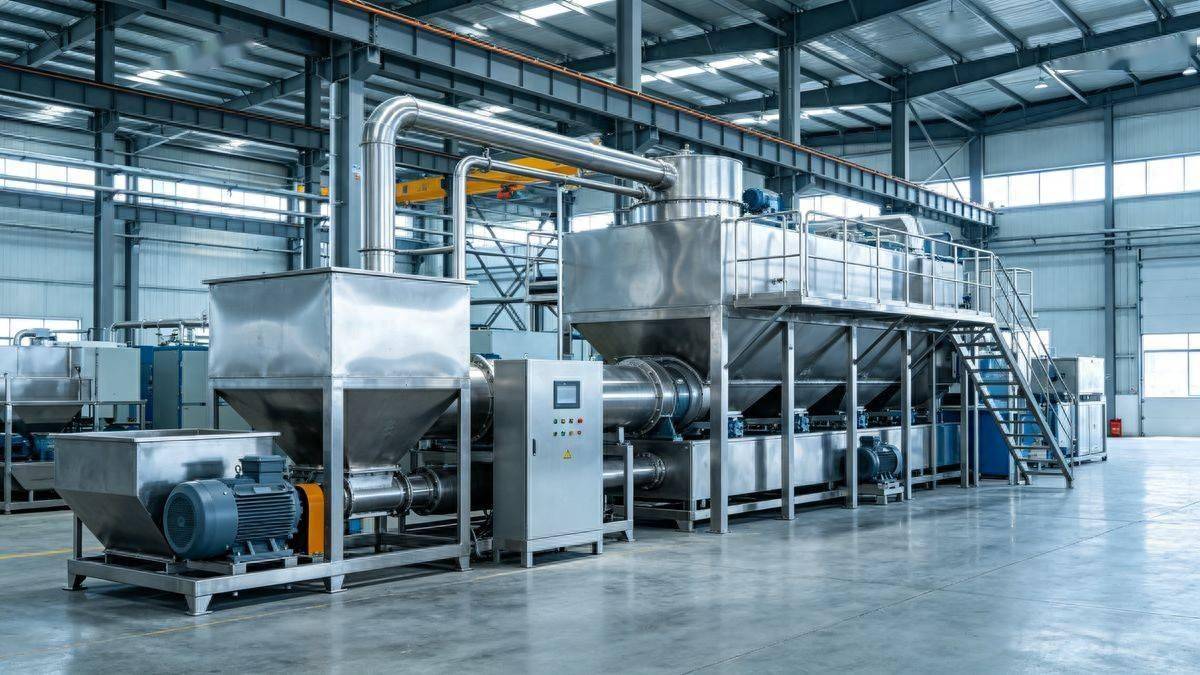
现代化餐厨垃圾处理车间,设备正在稳定运行
每天饭点过后,食堂后厨、酒店餐饮区、学校餐厅都会堆积大量餐厨垃圾。
这些垃圾含水率高达80%以上,几小时内就会发酵变质、散发异味,不仅增加清运成本,还容易成为环保检查的重点问题。
随着全国地级及以上城市全面实施厨余垃圾强制分类制度,餐厨垃圾的合规处理已经从"可选项"变成了"必答题"。
但很多后勤管理者在面对餐厨垃圾处理设备时,往往会陷入困惑:设备到底怎么工作?不同技术路线有什么区别?该怎么选才不会踩坑?
这篇文章不讲玄乎概念,只讲三件事:餐厨垃圾处理设备的核心技术原理是什么、三条主流路线各自适合什么场景、以后选型该看哪些关键指标。
01 为什么餐厨垃圾处理成为刚性需求
餐厨垃圾处理的紧迫性,来自政策、市场和运营成本三方面的同时发力。
政策层面,国家发展改革委、住房城乡建设部印发的《"十四五"城镇生活垃圾分类和处理设施发展规划》明确提出,要有序开展厨余垃圾处理设施建设。
截至2025年,全国已有297个地级及以上城市全面实施厨余垃圾强制分类制度,覆盖人口达9.82亿。
垃圾分类不再是试点,而是常态化制度。
市场层面,2025年全国餐厨垃圾处理服务行业市场规模达486.3亿元,较2024年同比增长12.7%,增速明显高于"十四五"初期水平。
这背后是末端处理能力建设提速和运营效率提升的双重效应。
运营层面,餐厨垃圾含水率高、易腐烂、运输过程中滴漏严重,传统"收集—转运—集中处理"模式的物流成本居高不下。
就地减量、就地无害化、就地资源化,正在成为食堂、园区、商圈的标配解决方案。
核心判断:餐厨垃圾处理不是简单的"垃圾粉碎",而是一套包含减量化、无害化、资源化的系统工程。
理解这一点,是看懂所有设备技术的前提。
02 核心技术原理:三段式处理工艺
无论设备规模大小、技术路线如何选择,商用餐厨垃圾处理设备的底层逻辑都是一致的—— 三段式处理工艺:预处理→生物处理→后处理。

餐厨垃圾处理的标准工艺流程,从分拣到生物发酵环环相扣
第一段:预处理——减量化与分离
预处理的目标是把混杂的餐厨垃圾变成可进入后续处置环节的均质物料,同时完成油脂和废水的分离。
主流工艺路线为:
物料接收 → 分拣除杂 → 破碎制浆 → 除砂除杂 → 脱水 → 油水分离
分拣除杂:人工或机械剔除塑料、金属、玻璃、餐具等无机物,避免损坏后续设备。先进设备会结合磁选和筛分,提高除杂效率。
破碎制浆:双轴剪切式破碎机将物料粉碎至10—30mm,增大反应表面积,使后续脱水和发酵更充分。
螺旋压榨脱水:通过螺旋挤压将含水率从80%降至55%—60%,实现初步减量,减量率可达70%—80%。
油水分离:这是预处理中最关键的环节之一。
餐厨垃圾中蕴含大量动植物油脂,若直接进入生化系统会抑制微生物活性。
通过加热(60—70℃使油脂熔化)、离心或重力分离,将物料分为固相、水相和油相。
分离出的废油脂可进一步精炼为生物柴油原料。
第二段:生物处理——无害化与资源化
预处理后的有机物料进入生物处理环节,主要有两条技术路径:
好氧发酵:在密闭发酵仓内,投加复合微生物菌剂,系统精准控制温度55—65℃、湿度、间歇曝气供氧和定时搅拌。
好氧微生物分解蛋白质、糖类、粗纤维等有机质,转化为二氧化碳和水蒸气,剩余少量稳定腐殖基质。
高温同时杀灭物料内部的虫卵和致病菌,实现无害化处理,整体减量率可达85%—90%。
厌氧消化:在密封罐无氧环境中,35—55℃条件下产甲烷菌发酵,生成沼气(甲烷含量50%—60%),沼渣脱水后可制肥。
这条路线更适合大型集中处理项目。
第三段:后处理——达标排放与闭环
后处理包括三个方面:
除臭:采用生物喷淋+UV光解+活性炭组合工艺,去除硫化氢、氨气等异味气体,确保车间和周边环境无明显臭味。废水处理:压榨产生的废水和发酵渗滤液经过污水处理系统处理后达标排放。
智能监控:PLC+物联网系统实现远程控温、曝气、搅拌,故障自动预警,部分设备可自动生成处置台账,满足环保监管要求。
03 三条主流技术路线,各自适合什么场景
理解了三段式工艺后,我们来看具体的技术路线选择。
目前商用餐厨垃圾处理主要有三条路线,分别适用于不同规模和场景。
技术路线
核心工艺
减量率
适用场景
物理脱水减量
投料分拣→破碎撕碎→螺旋压榨脱水→油水分离→密闭除臭
70%—80%
中小型食堂、餐饮门店,以减量降本为主要目标
生物发酵资源化
破碎脱水→高温好氧发酵→产出有机基质→除臭废水处理
85%—90%
学校、机关、园区食堂,有资源化利用需求
大型集中厌氧
预处理+中温湿式厌氧发酵→沼气利用→沼渣制肥
90%以上
城市级处理中心、大型餐饮集群,日处理量5吨以上
盐城金球环保产业发展有限公司的GBKW系列产品矩阵,正是围绕这三条技术路线构建的完整产品体系,覆盖从30kg/d到1000kg/d以上的全梯度处理能力,可精准匹配小微餐饮、社区食堂、机关园区、学校医院、大型商业集群等不同场景。
路线一:物理脱水减量——最主流的就地处理方案
物理脱水减量路线是目前绝大多数食堂的首选。
它的核心逻辑是:通过破碎和压榨,把餐厨垃圾中的水分和油脂分离出来,固体残渣大幅减量后再外运处置。
完整流程为:投料上料→分拣除杂→双轴破碎撕碎→螺旋压榨脱水→恒温三相油水分离→密闭负压除臭→整机自动清洗。
处理后实现油、水、渣三相分离,整体减重70%—80%,大幅降低清运频次和运输成本。
这条路线的优势是投资相对较低、运行稳定、运维简单,适合以"减量降本+合规排放"为核心诉求的场景。
路线二:生物发酵资源化——从"处理"到"利用"
如果说物理脱水是"把垃圾变少",生物发酵就是"把垃圾变成资源"。
在密闭发酵仓内,复合微生物菌群在55—65℃高温条件下,将有机质分解为二氧化碳、水蒸气和腐殖质,减量率可达85%—90%。
产出的有机基质可用于厂区绿化、土壤改良。
带生物发酵处理的设备通常集成了破碎、脱水、发酵、除臭全流程,自动化程度更高,适合对资源化利用有明确需求、且有一定运维能力的单位。
路线三:大型集中厌氧——城市级解决方案
对于日处理量5吨以上的城市级处理中心或大型餐饮集群,厌氧消化是更经济的选择。
中温湿式厌氧发酵产生的沼气可用于发电或锅炉燃料,实现能源回收;沼渣脱水后可制作有机肥,形成完整的资源化闭环。
但这条路线投资大、建设周期长、运维专业要求高,通常由专业环保运营公司承担,不适合单个食堂自行建设。
04 关键技术环节深度拆解
了解了整体路线后,我们再深入几个最容易被忽视、却直接决定设备性能的关键技术环节。
破碎制浆:不是"碎了就行",而是"碎得均匀"
破碎是整个处理流程的第一道关口。
双轴剪切式破碎机通过两根轴上的刀片相互啮合,将物料剪切撕裂至10—30mm的均匀颗粒。
破碎粒度直接影响后续脱水效率和发酵效果——颗粒过大,脱水不充分、发酵周期长;颗粒过小,能耗增加且容易形成浆状物料影响压榨效果。
优质设备的破碎机会配备过载保护和自动反转功能,遇到硬物(如骨头、餐具)时能自动反转排除,避免卡死损坏。
螺旋压榨脱水:减量率的核心来源
螺旋压榨机通过变径螺旋轴的推进和挤压,将物料中的游离水和结合水分析出。
脱水效率取决于螺旋结构、筛网孔径和挤压压力。
优质设备的脱水效率比普通螺旋设备可提升20%以上,能将含水率从80%降至55%—60%。
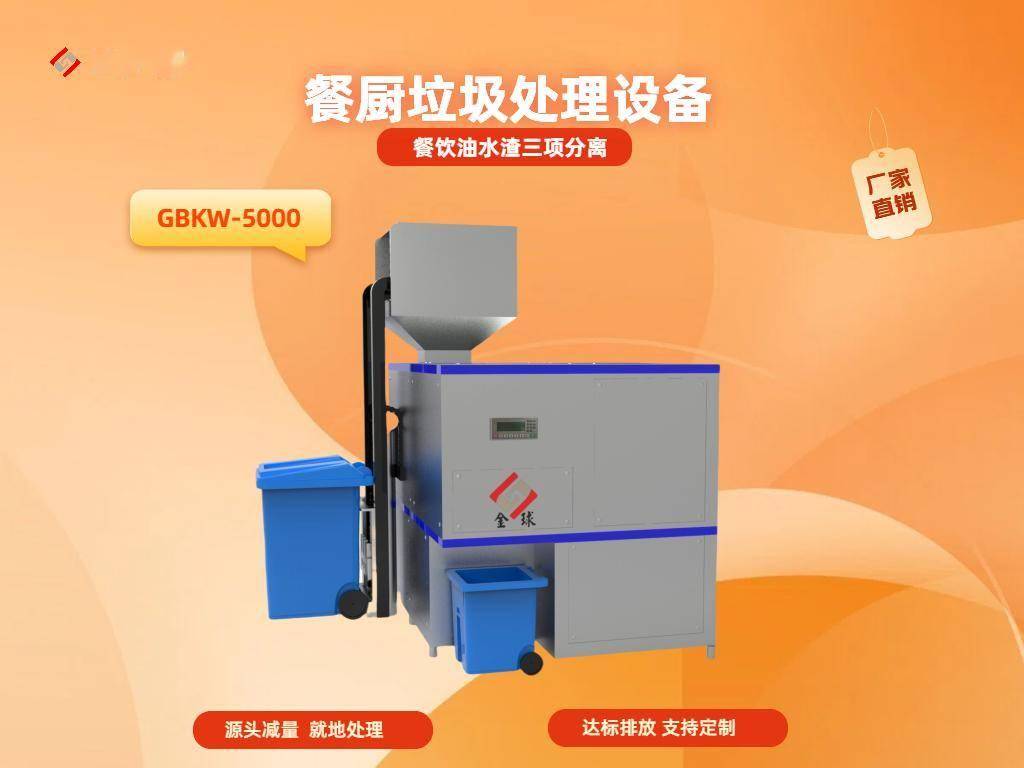
以金球GBKW-500A为例,这类一体化处理设备集成了自动上料、破碎、螺旋压榨和油水分离功能,成桶餐厨垃圾由提升机投料后,撕碎装置将物料撕成约1cm的颗粒物,经全自动除渣处理将2mm以上固渣分离排放,含油污水进入三级油水分离系统,废油脂自动排放收集,处理后的污水达标排放。
油水分离:最容易被偷工减料的环节
油水分离是预处理中技术含量最高、也最容易被简化的环节。
劣质设备可能只用简单的隔油池,油脂去除率低,出水含油量不达标。
合规的油水分离系统应具备:恒温加热装置(防止动物油脂凝固结块)、三级分离结构(重力沉降+斜板隔油+精滤)、自动排油排污装置。
油脂去除率应达到95%—98%,出水含油量≤5mg/L,才能满足排放标准。
高温好氧发酵:温度和菌种是关键
生物发酵的效果取决于三个变量:温度、菌种和供氧。
温度:发酵仓需维持55—65℃的高温区间,这个温度既能加速微生物代谢,又能杀灭病原菌和虫卵。
温度过低,发酵不充分、有异味;温度过高,菌种活性受抑制。
菌种:复合微生物菌剂的配方决定了分解效率和稳定性。
优质菌种可在首次投加后不断繁殖,后续无需频繁更换,只需每次出料时保留一定量的降解物作为菌种载体。
供氧:好氧发酵需要间歇曝气供氧,同时配合定时搅拌,确保物料与氧气充分接触。
供氧不足会导致厌氧发酵,产生臭味。
金球GBKW-S-200和金球GBKW-S-500E这类带生物发酵功能的设备,配备了PLC智能触控、PID恒温加热、自动搅拌曝气和温度湿度监测系统,可在8—12小时内将餐厨垃圾转化为有机肥原料,减量率超过80%。
对于需要深度资源化的项目,这类设备能显著降低后续外运成本。
除臭系统:环保检查的"生命线"
餐厨垃圾处理最容易引发投诉的就是异味。
合规设备必须配备全密闭仓体和负压除臭系统,确保臭气不外溢。
常用工艺为"生物喷淋+UV光解+活性炭"三级处理,先用水洗去除水溶性气体,再用UV光解分解有机臭气分子,最后用活性炭吸附残余异味。
05 四个常见误区,需要先排除
误区一:"只要能粉碎就行"
很多人把餐厨垃圾处理设备等同于"垃圾粉碎机"。
这是最大的误解。
普通水槽研磨粉碎机只粉碎直排下水道,没有油水渣分离,不属于合规的就地处理设备,商用环保检查不予认可。
合规的处理设备必须实现油、水、渣三相分离,废水达标排放,废油脂规范收集,固体残渣减量后合规处置。
粉碎只是整个流程中的一个环节。
误区二:"处理量越大越好"
选大了,采购成本高、日常空载运行耗电,造成资源浪费;选小了,早中晚高峰期垃圾处理不完、设备超负荷、堆积发臭,环保检查容易出问题。
科学的做法是按峰值就餐人数计算日均垃圾产量,再叠加1.2—1.5倍的安全冗余系数,精准匹配设备处理量。
误区三:"生物发酵就是万能的"
生物发酵确实能实现更高的减量率和资源化产出,但它也有适用边界。
发酵设备对物料的有机质纯度有要求,如果餐厨垃圾中混入大量塑料、餐具等杂质,会影响发酵效果甚至损坏设备。
此外,发酵产出的有机基质需要有消纳渠道(如绿化用土),如果没有利用途径,反而增加了处置负担。
对于以减量降本为主要目标、没有资源化利用条件的场景,物理脱水减量路线反而更务实。
误区四:"只看采购成本,不看运维成本"
餐厨垃圾处理设备是长期运行的设备,全生命周期成本包括采购成本、电费、水费、菌种耗材、维护保养和人工成本。
低价设备可能在油水分离效率、除臭效果、耐用性上打折扣,后期运维成本反而更高。
选型时应关注设备的材质(304/316L不锈钢是标配)、密封性能、自动化程度和售后服务能力,而不是只比价格。
06 科学选型:一套可复用的判断框架
最后,我们把前面的内容浓缩成一套可直接套用的选型框架。
第一步:算清垃圾产量
所有选型的基础是准确核算日均垃圾总产量,拒绝模糊估测。
行业通用公式:
日均餐厨垃圾总产量 = 最大峰值就餐人数 × 人均日产量 × 1.2—1.5峰值冗余系数
人均产废系数参考:简餐/面食0.15—0.2kg/人·餐;正餐/自助0.25—0.35kg/人·餐;火锅/烧烤/重油0.35—0.4kg/人·餐。
注意:选型必须按峰值就餐人数计算,而非日常平均人数。
第二步:按场景匹配技术路线
场景类型
日处理量
推荐路线
参考机型
小型餐饮、快餐店
50—500kg
物理脱水减量
金球GBKW-500A、GBKW-500B
中型食堂、酒店
500kg—1吨
物理脱水或生物发酵
金球GBKW-S-200、GBKW-S-300
学校、机关、园区食堂
1—3吨
生物发酵资源化
金球GBKW-S-500E、GBKW-S-1000E
大型餐饮集群、城市站点
3吨以上
大型成套或集中厌氧
金球GBKW-1000、GBKW-5000
第三步:核查关键参数清单
无论选择哪条路线,以下参数都必须逐一确认:
减量率:物理脱水型应≥70%,生物发酵型应≥85%。油脂去除率:应≥95%,出水含油量≤5mg/L。
除臭效果:是否配备全密闭+负压除臭系统,臭气排放是否达标。
材质:与物料接触部分是否为304/316L不锈钢。
自动化程度:是否支持自动上料、自动清洗、PLC控制、故障报警。
运维成本:吨处理电耗、水耗、菌种耗材费用、维护周期。
合规性:设备是否满足当地环保排放要求,能否提供检测报告。
第四步:预留扩展空间
如果就餐人数可能增长,或者未来有资源化利用的规划,建议在选型时预留20%—30%的处理能力余量,或者选择模块化设计、可扩展的设备方案。
对于就餐高峰垃圾量大的园区和集中后勤点位,金球GBKW-1000这类大流量智能款支持小时处理1000kg,重载破碎压榨结构可支持长时间连续运行。
写在最后
餐厨垃圾处理设备的选择,本质上是在"减量成本、资源化价值、合规风险"三者之间找平衡。
没有绝对最好的设备,只有最适合场景的方案。
判断一套设备值不值得投入,不要只看它的功能列表,而要看三个问题:它能不能稳定降低清运成本?它能不能通过环保检查?它的长期运维成本是否可控?
随着垃圾分类制度的深化和废弃油脂资源化价值的释放(2026年1至7月工业级混合油出口量同比上涨54.79%),餐厨垃圾处理正在从"成本中心"向"资源节点"转变。
提前布局合规、高效的就地处理能力,不仅是环保要求,更是降本增效的务实选择。
盐城金球环保品牌深耕餐厨垃圾处理领域,GBKW系列产品覆盖从小型减量到大型资源化的全场景需求,可为不同规模的餐饮单位提供定制化的解决方案。
在选择设备时,建议结合实际就餐规模、场地条件和资源化需求,与专业技术团队充分沟通,制定最适合的处理方案。