探索静电涂装设备的科学原理与应用领域
这是(宝达涂装设备生产线源头厂家)整理的信息,希望能帮助到大家
# 探索静电涂装设备的科学原理与应用领域
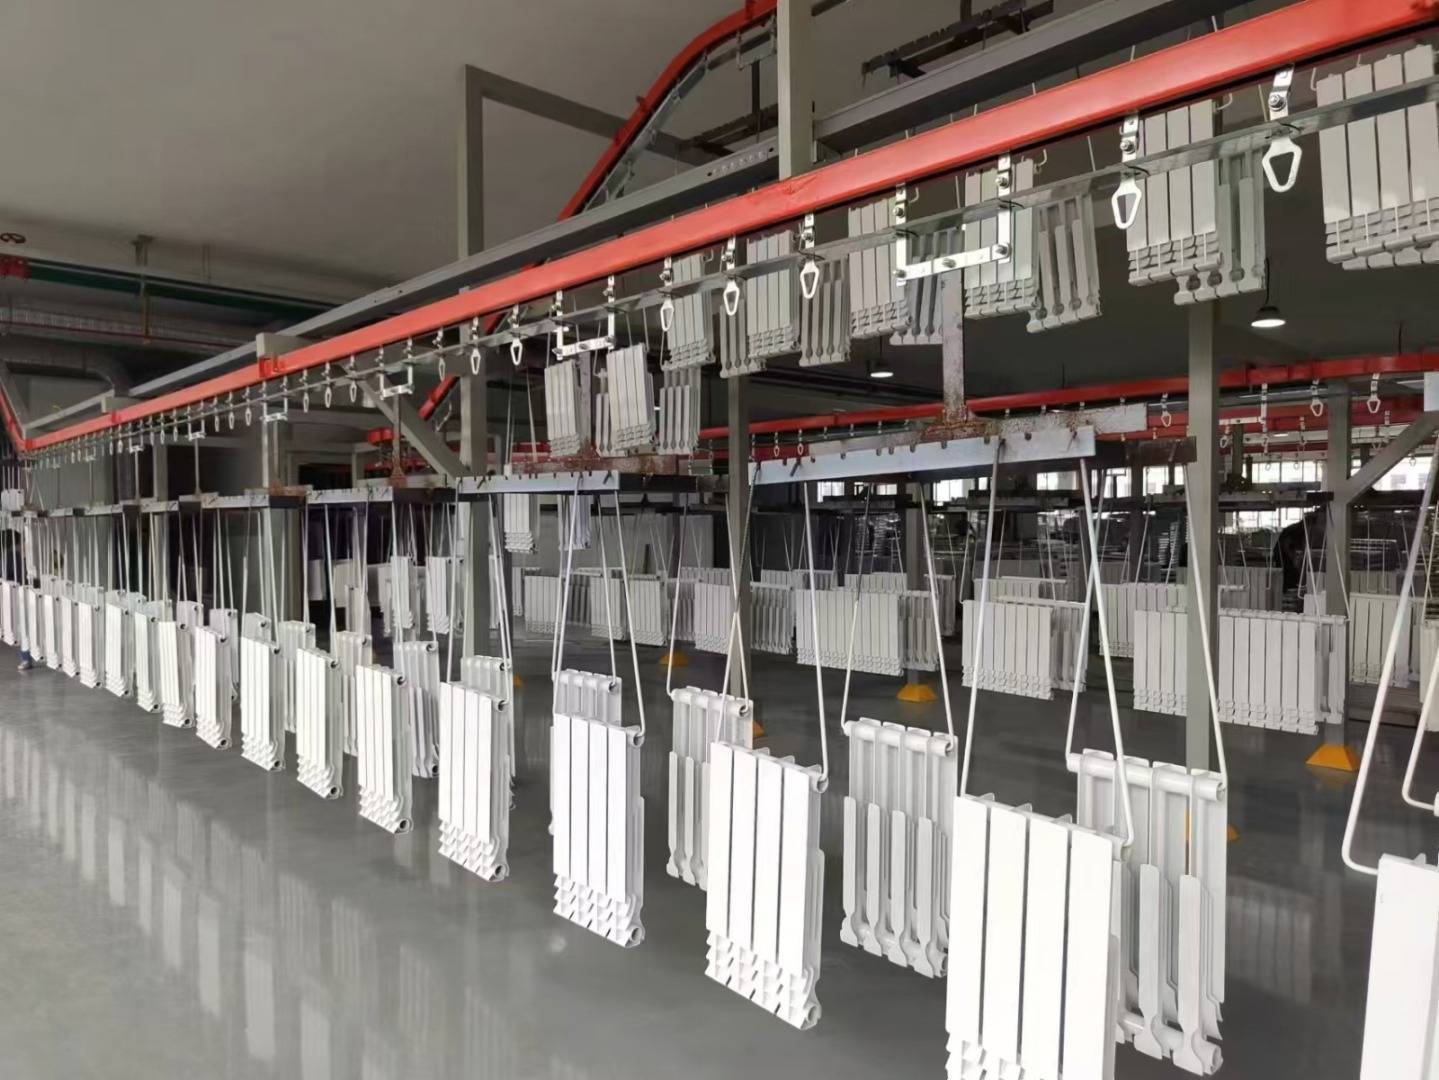
从“电荷同性相斥”这一物理现象切入
静电涂装设备的运行,本质上是将“电荷同性相斥”这一基本物理规律,转化为对涂料微粒的精确控制。
传统涂装依赖压缩空气或高压泵直接推动涂料飞向工件,涂料颗粒的飞行轨迹难以约束,大量涂料会绕过工件散逸到空气中。
静电涂装则通过让涂料颗粒带上负电荷,同时将被涂工件接地或接正极,使工件表面形成正电场。
由于同性电荷相互排斥,带负电的涂料颗粒在飞行过程中会主动排斥彼此,避免聚集结块,同时被工件表面的正电场吸引,从而沿电场线方向精准附着。
这一过程的关键在于,电场线总是垂直于导体表面,因此涂料颗粒会均匀沉积在工件表面,包括背面、凹陷处等传统喷涂难以覆盖的区域。
这种“电场力引导”取代“动量推进”的机制,是静电涂装区别于其他喷涂技术的核心所在。
如何拆解“静电涂装”这一复合概念?
将“静电涂装”拆解为“静电发生”“涂料荷电”“电场定向”与“颗粒沉降”四个独立环节,有助于理解其运作逻辑。
静电发生环节通常采用高压静电发生器,将输入电压升至数万伏至十余万伏,产生稳定可控的高压直流电场。
涂料荷电环节发生在喷枪头部:涂料通过喷嘴时,与喷枪内部的高压电极接触,电子迁移使涂料微粒带上电荷;部分设备采用电晕放电方式,通过尖端电极使周围空气电离,离子附着于涂料颗粒表面实现荷电。
电场定向环节由喷枪与工件之间的电势差建立:工件接地后,喷枪与工件之间形成从喷枪指向工件的电场线,带负电的涂料颗粒沿电场线运动。
颗粒沉降环节则涉及涂料颗粒在电场力和空气阻力共同作用下的最终附着:颗粒接近工件表面时,静电引力克服空气阻力,使颗粒以较低速度撞击工件并铺展成膜。
这四个环节中,涂料荷电效率直接影响涂装质量——荷电不足会导致颗粒飞行轨迹分散,荷电过高则可能引发火花放电。
应用领域的拓展依赖于工件导电性的限制与突破
静电涂装设备最初主要应用于金属工件,因为金属是良导体,容易建立稳定的电场。
汽车车架、家电外壳、铝合金门窗等大型金属件的涂装,是静电涂装最早也是最成熟的领域。
然而,非金属工件(如塑料、木材、玻璃)的应用曾长期受限。
解决途径之一是在工件表面预涂导电底漆,形成临时导电层,完成静电涂装后再进行干燥固化;另一种方式是使用离子化空气喷枪,通过电离空气使工件表面暂时带电荷,从而吸引涂料颗粒。
近年来,随着导电聚合物涂层技术的发展,部分非金属工件可直接通过表面改性实现静电涂装。
此外,粉末静电喷涂是静电涂装的重要分支:粉末涂料在喷枪中被带电后,依靠静电吸附于工件表面,随后经过烘烤熔融流平形成涂层。
粉末静电喷涂彻底避免了溶剂挥发,在管道防腐、建筑铝型材、家具等领域广泛应用。
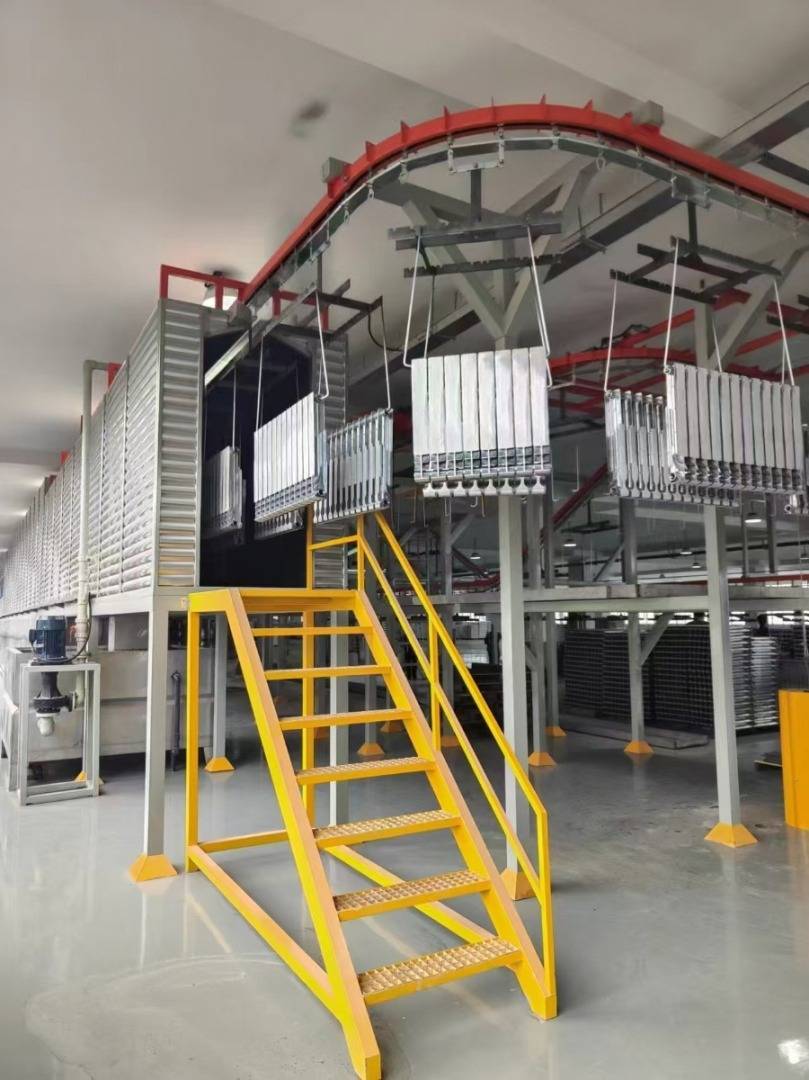
静电涂装设备的结构设计如何影响涂装效果?
喷枪形状与电极位置直接决定电场分布。
圆盘式静电喷枪产生环形电场,适合圆柱形工件;枪式静电喷枪的电极位于喷嘴前端,电场线呈发散状,适合异形工件。
电压和电流的匹配也至关重要:电压决定电场强度,影响涂料颗粒的飞行速度和吸附力;电流则反映电荷转移速率,电流过高会导致涂料颗粒过度荷电,在工件表面形成“桔皮”或“针孔”缺陷。
此外,涂料电阻率是影响荷电效率的关键参数:电阻率过低(如导电涂料)会导致电荷迅速泄漏,无法建立稳定电场;电阻率过高(如高绝缘涂料)则会使颗粒荷电困难,需要添加导电助剂调节。
现代静电涂装设备已普遍集成闭环控制系统,实时监测电压、电流和涂料流量,自动调整参数以适应工件材质和形状的变化。
结论:静电涂装设备的技术演进方向是电场控制的精细化
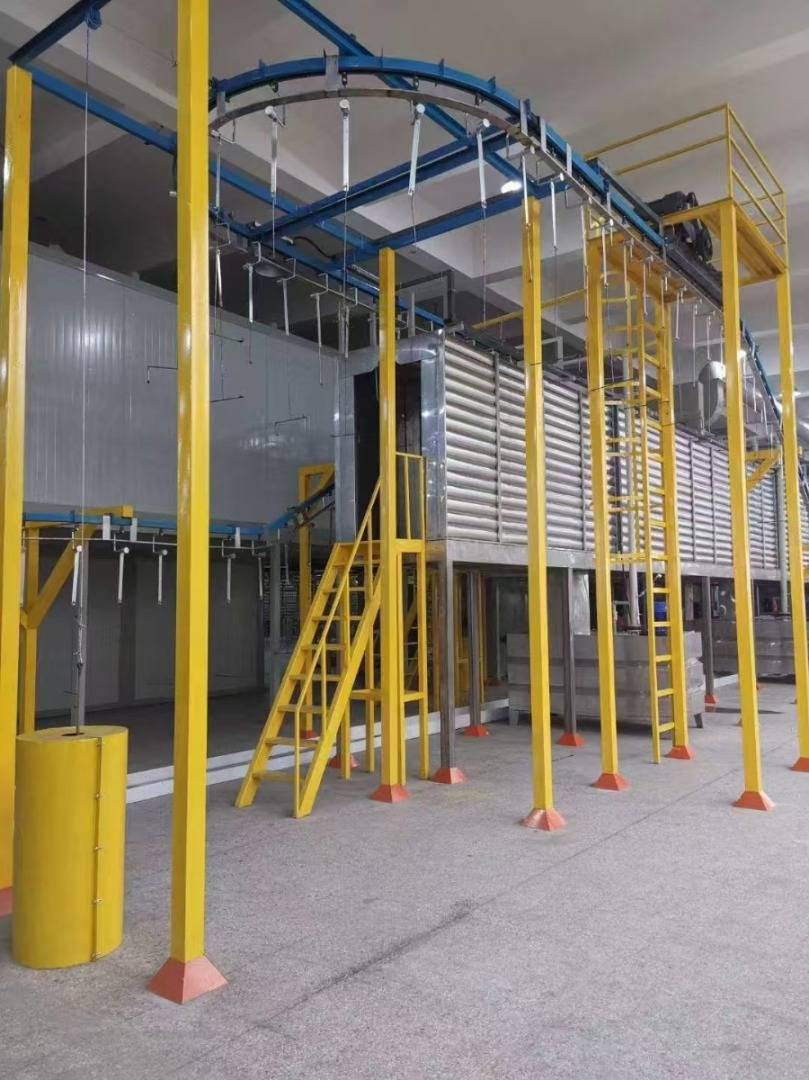
静电涂装设备的未来改进重点,并非单纯提高电压或扩大喷涂面积,而是实现电场分布的动态调节。
当前研究集中在两个方向:一是通过多电极阵列和独立电压控制,构建可编程电场,使不同区域的电场强度随工件形状实时变化,从而消除喷涂死角;二是开发低电压高荷电效率的喷涂技术,降低能耗并减少臭氧生成。
与此同时,涂料配方与静电涂装的协同优化同样关键——开发电阻率可调的专用涂料,使涂料颗粒在荷电阶段保持稳定,在沉降阶段又能快速释放电荷,避免涂层积尘或火花隐患。
静电涂装设备从依赖物理原理的粗放控制,转向基于电场建模的精准调节,这一转变将推动涂装行业在效率、均匀性和环保性能上实现系统性提升。