酯化废水处理方法|聚酯生产酯化废水处理案例
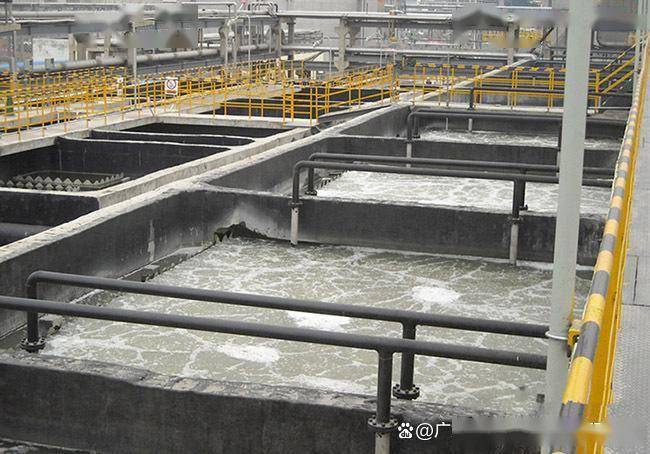
某聚酯生产企业酯化废水处理项目
项目背景
该企业主营聚酯切片生产,酯化废水源自聚合与酯化反应工段,含对苯二甲酸二甲酯、乙二醇、微量催化剂及低聚物,具有 高 COD、强酸性、可生化性一般的特点。
废水规模:800m³/d
进水水质:COD 12000mg/L,BOD₅ 4500mg/L,pH 2.5~3.5,SS 800mg/L
出水标准:执行《合成树脂工业污染物排放标准》(GB 31572-2015),COD≤50mg/L,pH 6~9
核心处理工艺
预处理→水解酸化→UASB 厌氧→好氧曝气→臭氧催化氧化→达标排放
预处理:废水进入调节池均质均量,投加石灰乳中和 pH 至 6~7,同步投加 PAM 絮凝沉淀,去除 SS 与部分胶体有机物,COD 去除率约 15%。
水解酸化:出水进入水解酸化池(HRT=12h),池内设置弹性填料,厌氧菌将大分子酯类、低聚物水解为小分子有机酸(乙酸、丙酸等),BOD₅/COD 从 0.38 提升至 0.55,显著改善可生化性。
UASB 厌氧反应器:酸化废水进入 UASB(容积负荷 8kg COD/m³・d),厌氧菌降解大部分有机物,产生沼气(甲烷含量约 65%),厌氧段 COD 去除率达 65%,出水 COD 降至 4200mg/L 左右。
好氧曝气:厌氧出水进入活性污泥曝气池(DO=2~3mg/L,MLSS=3500mg/L),好氧菌进一步降解有机物,好氧段 COD 去除率达 85%,出水 COD 降至 630mg/L。
臭氧催化氧化:好氧出水经二沉池泥水分离后,进入臭氧催化氧化塔(臭氧投加量 80mg/L),催化剂强化臭氧分解产生羟基自由基,深度氧化残留难降解有机物,最终出水 COD 稳定低于 50mg/L。
运行效果
总投资:约 1200 万元
吨水运行成本:8.0 元(含药剂、电费、污泥处置费)
年减排 COD:超 3000 吨
稳定性:连续运行 3 年,出水各项指标稳定达标,无污泥膨胀问题。
酯化废水处理方法
聚酯切片生产废水处理案例 案例背景 某差别化聚酯切片生产工厂,其废水主要来源于酯化和缩聚工序,含有精对苯二甲酸、乙二醇等高浓度有机物,具有COD浓度高、可生化性差的典型特征。处理工艺流程 物化预处理:废水首先进入调节池均质,随后进入多维电催化反应池与外循环Fenton氧化罐,通过强氧化作用破坏难降解有机物结构。
混凝沉淀:氧化后调节pH值,投加破乳剂与助凝剂,使悬浮杂质形成絮体沉淀。
生物处理:上清液进入水解酸化池,投加特定菌种进行生物预处理,提高可生化性;再经厌氧调节池后进入UASB反应器进行高效厌氧降解;最后通过多级接触氧化池进行好氧处理,彻底分解有机物。
处理效果 该组合工艺有效应对了废水的复杂性,通过物理、化学与生物方法的协同作用,实现了有机污染物的高效去除,出水水质稳定达标。
高浓度酯化废水气提回收案例 案例背景 某化工企业面临酯化废水COD浓度极高、有机物难以生物降解的难题,废水中含有大量乙醛等低沸点挥发性有机物。
处理工艺流程 气提脱除:废水经加热后进入汽提塔,利用低沸点有机物易挥发的特性,使乙醛等物质气化脱除。
热能回收:脱除的气态有机物被捕集后,送入燃煤炉作为辅助燃料燃烧处理,实现能量回收。
后续生化:经气提处理后,废水COD浓度显著降低,再送入常规污水站进行后续生化处理。
处理效果 气提法大幅削减了废水中的有机物负荷,不仅降低了后续处理难度,还实现了挥发性有机物的资源化利用,有效节约了处理成本。
树脂生产高盐酯化废水处理案例 案例背景 某树脂生产企业产生的酯化废水具有高COD、高盐分的特点,高盐环境对微生物具有抑制作用,直接生化处理效果不佳。
处理工艺流程 物理预处理:先通过沉淀、吸附等物理方法去除悬浮物和大分子有机物。
化学氧化与脱盐:采用化学氧化工艺降解难降解有机物,并进行脱盐处理,减轻对后续生物处理的抑制。
生物处理:预处理后的废水进入厌氧消化池进行厌氧降解,再进入好氧曝气池进一步净化。
深度处理:最后采用膜分离技术进行深度处理,确保出水水质满足严格排放标准。
处理效果 通过多阶段处理策略,特别是强化了预处理环节,成功克服了高盐分对生物处理的限制,实现了废水的高效净化。
波动性聚酯废水柔性处理案例 案例背景 处理工艺流程 柔性预处理:采用具备自动调节功能的微电解系统,根据进水COD和pH实时调整铁碳投加量和反应时间,确保B/C比稳定提升至0.3以上。
强化生物处理:UASB反应器采用特殊颗粒污泥培养技术,使容积负荷可在6-14kgCOD/m³·d间灵活调整;生物接触氧化池通过增加填料和优化曝气,提高耐冲击能力。
处理效果 系统成功适应了水质的高波动性,最终出水COD稳定在300mg/L以下,吨水运行成本约10.8元,展现了优异的工艺适配性和经济性。
纺织助剂丙烯酸酯废水改造案例 案例背景 某纺织助剂厂原有废水处理设施老化,处理效率低下,出水COD经常超标。
废水主要含丙烯酸酯类、乳化剂等,可生化性较差。
处理工艺流程 除油预处理:采用吸附工艺高效去除废水中的浮油和乳化油。
高级氧化:引入电催化氧化技术,高效降解丙烯酸酯类等难处理有机物。
生物处理:采用生物倍增工艺,这是一种高负荷生物处理技术,提升了处理效率。
深度过滤:以纤维过滤替代传统的砂滤,节省占地面积。
处理效果 改造后系统抗冲击负荷能力显著提高,出水COD稳定在70mg/L以下,运行能耗降低30%,每年可节省运行费用约25万元,实现了提效降本的目标。
用户买苹果iPhone18 Pro红色吐槽:开始氧化褪色 真机惨不忍睹
快科技10月15日消息,第一批入手红色版iPhone 18 Pro的用户最近不少都发现了糟心的问题,不少人忍不住在网上发问,自己手里的这款新iPhone,有没有出现机身褪色的情况。近日已经有大量首批入手iPhone 18 Pro红色版本的用户在社交平台吐槽,直言刚用没多久的新机机身就出现了氧化褪色的问题,刚买时的鲜亮质感直接打了折扣。
从网友晒出的实际真机图来看,这次褪色的情况相当严重,早在此前就有用户发帖反馈,勃艮第酒红色的iPhone 18 Pro镜头模组周边区域的机身颜色明显变浅,就算是黑色版本也有不少用户晒出了类似的局部变色问题。
值得注意的是,上一代iPhone 17 Pro系列就已经曝光过同款褪色问题。
当时受影响最集中的是星宇橙配色机型,原本鲜亮的橙色外壳随着日常使用逐步泛粉变色,相关问题案例集中出现在特定生产批次,并非全量机型都受影响。
不少中招的用户反馈,自己日常全程给手机戴着保护壳,也从来没用酒精这类化学清洁剂擦拭过机身,还是毫无征兆出现了变色。
业内工艺相关的从业者指出,iPhone 17 Pro系列首次改用了航空铝合金中框,依靠阳极氧化工艺给金属外壳上色。
阳极氧化生成的膜层本身带有大量细微微孔,正常生产流程里需要经过封孔处理把这些微孔完全堵住,才能把内部的染料牢牢锁住。
这类褪色问题的核心根源,就是部分批次产品的封孔工序没有做到位,微孔没有完全封闭,用户日常使用时人体分泌的油脂、汗液慢慢渗入氧化膜内部,逐渐破坏了内部的染料分子结构,最终就导致机身表面出现变色褪色的情况。
这一代iPhone 18 Pro依然延续了上代同款的航空铝合金加玻璃的机身材质设计,没有对外宣传工艺层面做针对性调整,这次新出现的褪色问题,大概率还是和机身阳极氧化上色工艺的品控稳定性不到位直接相关。